新乡市精大机床制造有限公司为您免费提供自动去毛刺机,硅钢片去毛刺机,全自动去毛刺设备等相关信息发布和资讯展示,欢迎来电咨询订购!
咨询热线
13903808863
13903808863

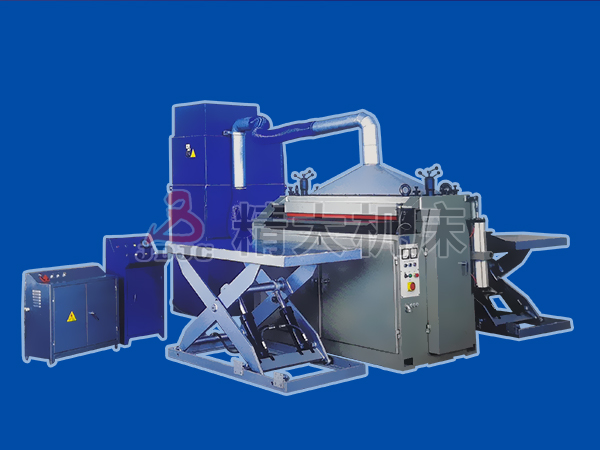
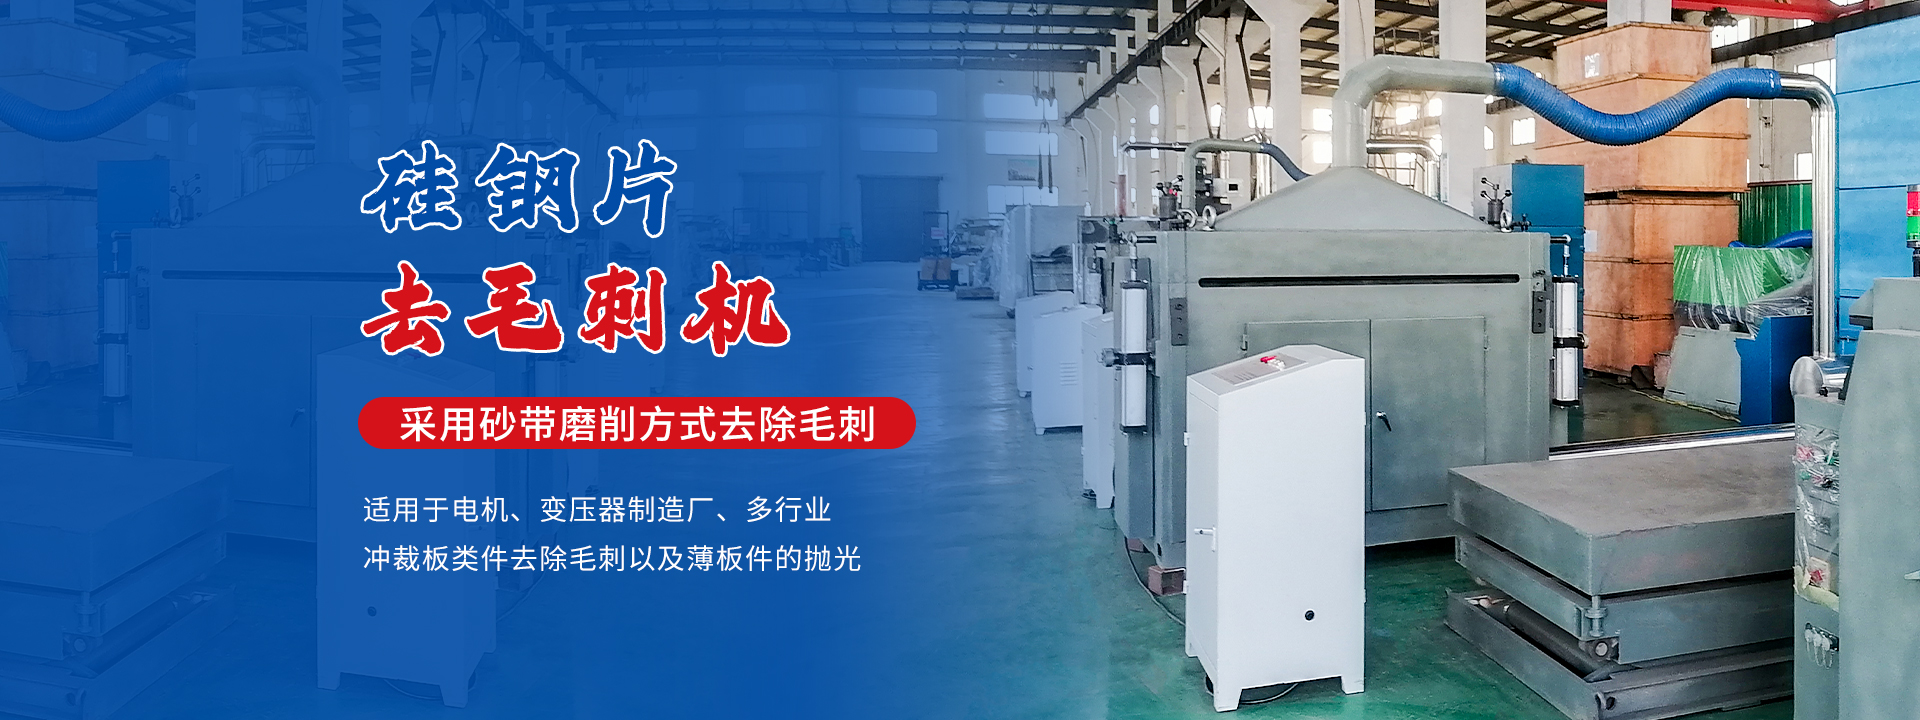
多班次连续生产,设备会持续运转,做好班次交接记录,方便后续人员快速掌握河北去毛刺机实时状态。
1、记录当班加工工件类别
每一班次结束,简单记录当班加工的工件品类。不同材质工件,会给设备耗材带来不一样的消耗。下一班操作人员看到记录,就可以提前预判耗材状态,不用重新试机摸索。
2、登记运行过程出现的异常现象
生产过程出现异响、工件出料异常、卡料等现象,无论是否已经恢复,都要写进交接记录。有些异常属于偶发,当下恢复正常,但后续有可能再次出现,做好记录方便追溯。不要觉得故障消失就忽略登记。
3、耗材部件状态如实填写
磨刷、输送部件属于消耗件,当班观察到磨损加剧,要标注清楚。下一班人员看到记录,可以提前规划更换时间,避免加工中途耗材失效,造成批量工件出现问题。
4、现场环境与清理情况同步说明
当班结束之后,设备表面、腔体内部的铁屑碎屑清理情况,也要在交接内容体现。残留堆积的碎屑,累积过多会影响设备活动部件。交接时确认清理是否完成,减少碎屑堆积带来的隐患。
两班、三班倒车间,设备状态只靠口头传递很容易出现信息遗漏。完善书面交接记录,去毛刺机在连续生产当中,不同班组人员都可以快速掌握设备情况,降低停机风险。
 豫公网安备 41070202001732号


 13903808863

 点击咨询
